Минимальный радиус гиба
Металл нельзя согнуть «в ноль»: на внешней стороне гиба он растягивается и может треснуть. Минимальный внутренний радиус обычно близок к толщине листа.
| Материал | Минимальный внутренний радиус |
|---|---|
| Низкоуглеродистая сталь | 0,5–1,0 толщины |
| Нержавеющая и высокопрочная сталь | больше, около 1–1,5 толщины |
| Алюминий | больше, зависит от марки |
Если в чертеже радиус не указан, мы гнём стандартным инструментом и согласуем результат заранее.
Развёртка: присылайте готовую деталь
При гибе металл растягивается, и длина заготовки не равна сумме полок. Её рассчитывают с учётом коэффициента нейтрального слоя (K-фактора), который зависит от материала, толщины и инструмента. Поэтому удобнее всего прислать чертёж готовой детали с размерами и углами — развёртку рассчитаем сами и отправим на подтверждение перед запуском.
Типичные ошибки в чертежах
- Отверстие слишком близко к линии гиба. При гибе оно вытянется в овал. Держите отверстия на расстоянии не меньше 2–3 толщин металла от линии гиба — или вырежем их после гибки.
- Слишком короткая полка. Полке нужно опереться на матрицу. Минимальная длина зависит от толщины и инструмента — обычно это несколько толщин металла. Уточним по чертежу.
- Не учтено пружинение. После гиба металл немного отходит назад, особенно нержавейка. Угол добираем на станке и проверяем на первой детали.
- Гибы мешают друг другу. В коробчатых деталях последний гиб может упереться в инструмент. Последовательность гибов проверяем при расчёте.
Наши возможности и цены
| Параметр | Значение |
|---|---|
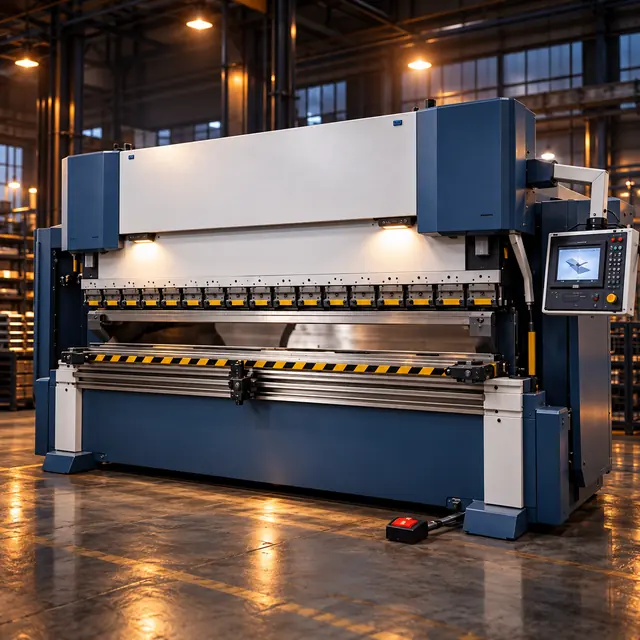
| Оборудование | листогиб 135 т с ЧПУ |
| Длина гиба | до 3000 мм |
| Толщина | до 10 мм |
| Гибка 1–3 мм | от 0,60 BYN за гиб |
| Гибка 4–6 мм | от 3,70 BYN за гиб |
| Гибка 8–10 мм | от 6,70 BYN за гиб |
Детали под гибку вырежем на лазере в том же цеху — сразу с учётом развёртки. Подробнее — на странице гибки металла.